

Sipariş geldi, depoda malzeme var gibi görünüyor, atölye de dolu; ama teslim tarihi yaklaştığında bir kalemin eksik, bir tezgâhın ise aşırı yüklü olduğu ortaya çıkıyor. Üretim planlama, bu sürprizleri önceden görmek için talebi; malzeme, kapasite ve zaman hesabıyla uygulanabilir iş emirlerine çevirme sürecidir. Bu rehberde üretim planlamanın nasıl yapıldığını adım adım, formülleri ve tek bir örnek ürün üzerinden hesaplarla anlatıyoruz.
Örnekteki ürün, ürün ağacı iki seviyeli sade bir raf ünitesidir. Tüm rakamlar temsilîdir; belirli bir işletmenin ya da sektörün verisi değildir.
Üretim Planlama Nedir ve Hangi Seviyelerde Yapılır?
Üretim planlama, hangi ürünün ne kadar, hangi haftada ve hangi kaynakla üretileceğine karar verme işidir. Tek seferlik değil, üç seviyede ve farklı sıklıkla yapılan bir döngüdür.
| Seviye | Ufuk | Verilen kararlar | Çıktı |
|---|---|---|---|
| Uzun vadeli | 1–3 yıl | Makine ve işgücü yatırımı, ürün gamı | Kapasite hedefi |
| Orta vadeli | 3–12 ay | Ürün ailesi bazında aylık üretim, vardiya, fason payı | Satış ve operasyon planı |
| Kısa vadeli | Günler–haftalar | Hangi iş hangi tezgâhta, hangi sırayla | Ana program, iş emirleri, sıralama |
Bu yazı ağırlıkla kısa vadeli seviyeye, yani ana programdan iş emrine uzanan hesaplara odaklanır. Planlamanın üzerine kurulduğu sistemin tamamı için ERP nedir rehberimize bakabilirsiniz.
Okumanızı öneririz: ERP yazılımı hizmetimiz
Üretim Planlama Hangi Adımlarla Yapılır?
Akış altı adımdır ve her adımın çıktısı bir sonrakinin girdisidir.
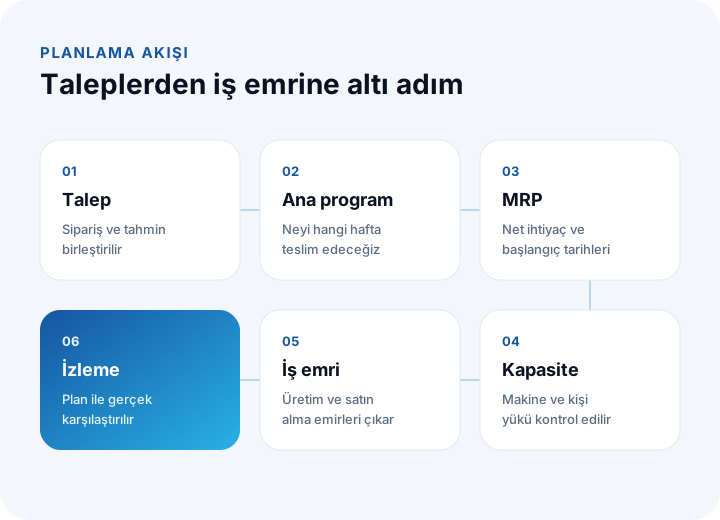
- Talep: Kesinleşmiş siparişler ve satış tahmini tek listede birleşir. Tahmin ne kadar gerçekçiyse plan o kadar sağlam olur.
- Ana üretim programı: Her bitmiş ürün için hangi hafta ne kadar teslim edileceği yazılır.
- MRP (malzeme ihtiyaç planlaması): Ürün ağacı açılır, eldeki ve yoldaki miktarlar düşülür, net ihtiyaç ve başlangıç tarihleri hesaplanır.
- Kapasite kontrolü: Çıkan iş yükü makine ve kişi kapasitesiyle karşılaştırılır.
- İş emirleri: Üretilecek kalemler için üretim emri, satın alınacaklar için sipariş çıkar.
- İzleme: Plan ile gerçekleşen karşılaştırılır, sapma bir sonraki plana girdi olur.
Net İhtiyaç Nasıl Hesaplanır?
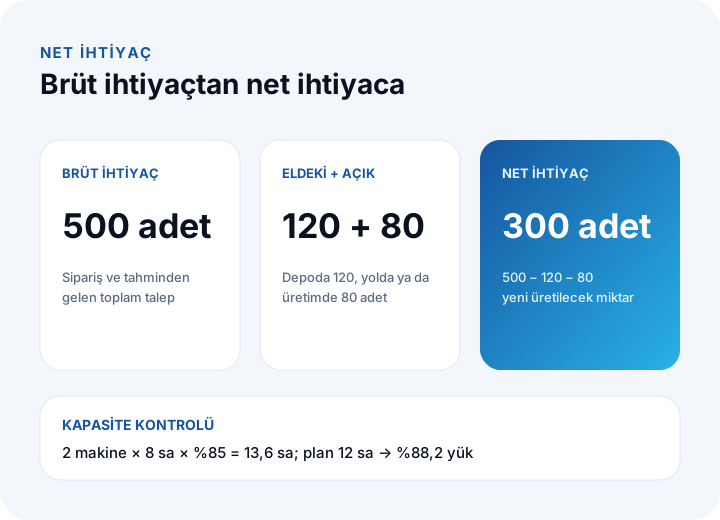
Net ihtiyaç, brüt ihtiyaçtan eldeki stok ve zaten yolda olan miktar düşüldükten sonra yeni üretilmesi ya da satın alınması gereken miktardır.
Net ihtiyaç = brüt ihtiyaç − eldeki stok − açık sipariş (yoldaki ve üretimdeki)
Örneğimizde ana programdaki brüt ihtiyaç 500 raf ünitesidir; depoda 120, açık üretim emrinde 80 adet vardır: 500 − 120 − 80 = 300 adet. İşletme güvenlik stoku tutuyorsa (örneğin 20 adet) bu miktar ihtiyaca eklenir: 300 + 20 = 320.
Ürün Ağacı Açılınca Alt Kalemlerin İhtiyacı Nasıl Bulunur?
MRP, bitmiş ürünün net ihtiyacını ürün ağacı (reçete) boyunca alt kalemlere indirir. Önemli kural: alt kalemin brüt ihtiyacı, üst kalemin brüt değil net ihtiyacından türetilir. Örnek ürün: bir raf ünitesi 2 yan panel ve 1 montaj seti ister; bir yan panel 2 MDF levhadan kesilir.
| Kalem | Kaynak | Brüt | Eldeki | Açık sipariş | Net | Temin süresi |
|---|---|---|---|---|---|---|
| Raf ünitesi | Üretim (montaj) | 500 | 120 | 80 | 300 | 1 hafta |
| Yan panel (2 adet/ünite) | Üretim (kesim) | 2 × 300 = 600 | 150 | 100 | 350 | 1 hafta |
| Montaj seti (1 adet/ünite) | Satın alma | 300 | 40 | 0 | 260 | 3 hafta |
| MDF levha (2 adet/panel) | Satın alma | 2 × 350 = 700 | 90 | 200 | 410 | 2 hafta |
Kontrol: panel 600 − 150 − 100 = 350; montaj seti 300 − 40 − 0 = 260; levha 700 − 90 − 200 = 410. Panelin brüt ihtiyacı 500 değil, ünitenin net ihtiyacı olan 300 üzerinden hesaplandı; yoksa depodaki 120 ünitenin panelleri iki kez üretilirdi. Satın alma tarafındaki süreci satın alma yönetim sistemi rehberimizde ayrıca anlattık.
Temin Süresine Göre Başlangıç Tarihleri Nasıl Bulunur?
Her kalemin ne zaman gerektiği, bir üst kalemin başlangıç tarihinden geriye doğru sayılır; buna temin süresi (lead time) ofsetlemesi denir. Kural: emir tarihi = ihtiyaç tarihi − temin süresi. Teslim 6. haftanın başında olsun:
- Raf ünitesi montajı: 6 − 1 = 5. hafta başı.
- Yan paneller montaj başında hazır olmalı; kesim: 5 − 1 = 4. hafta başı.
- MDF levha kesim başında depoda olmalı; sipariş: 4 − 2 = 2. hafta başı.
- Montaj seti montaj başında gerekir; sipariş: 5 − 3 = 2. hafta başı.
En uzun zincir (levha 2 hafta, kesim 1, montaj 1) toplam 4 haftadır; yani sipariş en geç teslimden 4 hafta önce planlanmalıdır. Temin süreleri tedarikçiden ya da gerçek kayıtlardan gelmelidir; tahmini süre planı baştan bozar.
Parti Büyüklüğü Planı Nasıl Etkiler?
MRP net ihtiyacı verir; ama üretim ya da satın alma çoğu zaman sabit partilerle yapılır. Üç temel yöntem vardır: ihtiyaç kadar (parti-parti), sabit parti ve asgari sipariş katı.
Yan panel kesimini 200 adetlik sabit partilerle yapıyorsak 350 adetlik net ihtiyaç için ⌈350 ÷ 200⌉ = 2 parti, yani 400 panel üretilir; 50 adet fazlalık stokta kalır. Etkisi zincirin altına yansır: levhanın brüt ihtiyacı 2 × 400 = 800 olur, net 800 − 90 − 200 = 510 çıkar. Levha 100'lük paketle satılıyorsa ⌈510 ÷ 100⌉ = 6 paket, yani 600 adet alınır. Büyük parti hazırlık sayısını azaltır, ama stok ve nakit bağlar; küçük parti tersini yapar.
Bu rakamları ürün maliyetine bağlamak için ürün maliyeti rehberimizdeki birim maliyet ve kapasite etkisi hesabına bakabilirsiniz.
Kapasite Kontrolü Nasıl Yapılır?
MRP varsayılan olarak kapasiteyi sınırsız kabul eder; yani hesapladığı plan yapılabilir olmayabilir. Kapasite kontrolü, planlanan yükü kullanılabilir kapasiteyle karşılaştırır.
Kullanılabilir kapasite = makine sayısı × vardiya saati × kullanılabilirlik oranı
Kesim bölümünde 2 makine, günde 8 saat ve %85 kullanılabilirlik (arıza, ayar, bakım payı düşülmüş) varsa: 2 × 8 × 0,85 = 13,6 saat. 400 panelin parça başı kesim süresi 1,8 dakika ise yük 400 × 1,8 = 720 dakika = 12 saattir. Doluluk: 12 ÷ 13,6 = %88,2. Yapılabilir, ama pay dar.
Aynı güne 3 saatlik bir iş daha gelirse yük 15 saat, doluluk 15 ÷ 13,6 = %110,3 olur; 1,4 saatlik taşma vardır. Seçenekler: fazla mesai, işi başka güne kaydırmak, partiyi bölmek ya da fasona vermek. Önemli olan taşmayı iş başlamadan görmektir.
Darboğaz ve Sonlu Kapasite Nedir?
Darboğaz, hattın toplam çıktısını belirleyen en yavaş istasyondur. Sonlu kapasiteli planlama, işleri tezgâhın gerçek sınırına göre yerleştirir; sınırsız kapasiteli MRP ise önce hesap yapıp sonra çakışmaları gösterir.
| İstasyon | Günlük kapasite | Raf ünitesi karşılığı |
|---|---|---|
| Kesim | 13,6 sa × 60 ÷ 1,8 ≈ 453 panel | 453 ÷ 2 ≈ 226 ünite |
| Kenar bantlama | 400 panel | 400 ÷ 2 = 200 ünite |
| Montaj | 180 ünite | 180 ünite |
Hat, en düşük değer olan montaj kadar, günde 180 ünite üretebilir. 300 üniteyi 300 ÷ 180 ≈ 1,7 günde, pratikte 2 günde bitirebiliriz. Kesimi hızlandırmak çıktıyı artırmaz; yatırım ve vardiya düzenlemesi darboğaza yapılmalıdır. Darboğazın önünde iş birikir, arkasında boşluk oluşur; atölyede yığılma gördüğünüz yer genellikle sorunun yeridir.
İşleri Sıraya Dizerken Hangi Kural Kullanılır?
Aynı tezgâhta birden çok iş bekliyorsa sıra, sonucu değiştirir. Üç yaygın kural: geliş sırası (ilk gelen önce), en kısa iş önce ve en yakın teslim tarihi önce. Örnek: A işi 2 gün (teslim 5. gün), B işi 1 gün (teslim 2. gün), C işi 3 gün (teslim 4. gün).
| Kural | Sıra | Bitiş günleri | Geciken iş | Toplam gecikme | Ortalama bitiş |
|---|---|---|---|---|---|
| Geliş sırası | A, B, C | 2, 3, 6 | 2 (B, C) | 1 + 2 = 3 gün | (2+3+6) ÷ 3 = 3,67 |
| En kısa iş önce | B, A, C | 1, 3, 6 | 1 (C) | 2 gün | (1+3+6) ÷ 3 = 3,33 |
| En yakın teslim önce | B, C, A | 1, 4, 6 | 1 (A) | 1 gün | (1+4+6) ÷ 3 = 3,67 |
Üç sıralamada da son iş 6. günde biter; fark, gecikmenin kimde ve ne kadar yoğunlaştığındadır. En kısa iş kuralı ortalama bekleme süresini düşürür, en yakın teslim kuralı geç kalma miktarını azaltır. Uzun işlerin sürekli geri itilmesi riskine karşı bekleyen işlere üst sınır koymak iyi bir pratiktir. Kural, işletmenin önceliğine, yani müşteri taahhüdü mü yoksa tezgâh verimi mi, göre seçilir.
Planın Doğruluğu İçin Hangi Veriler Gerekir?
MRP, girdisindeki kadar doğrudur. Dört kayıt kritiktir: stok miktarı, ürün ağacı, temin süreleri ve rota (işlem süreleri).
Stok kaydını ele alalım: sistemde 120 görünen ürün gerçekte 90 ise net ihtiyaç 500 − 90 − 80 = 330 olmalıdır; sistem 300 üretmeyi söyler ve 30 adet eksik kalır. Hata sevkiyata yansıyana kadar görünmez. Stok doğruluğunu ölçme ve sayım düzeni için stok takibi rehberimize, kayıtların sahada hızlı ve hatasız girilmesi için barkod sistemi yazımıza ve depo yönetim sistemi rehberimize bakın. Ürün ağacı ve işlem süreleri ise mühendislik ve atölye sorumluluğunda güncel tutulmalıdır.
Plan ile Gerçekleşen Nasıl Ölçülür?
Plan, ölçülmediği sürece iyileşmez. Dört gösterge çoğu işletmeye yeter; hepsi planlanan ile gerçekleşen arasındaki farkı gösterir.
| Gösterge | Formül | Örnek |
|---|---|---|
| Zamanında teslim (OTD) | Zamanında teslim edilen sipariş ÷ toplam sipariş | 184 ÷ 200 = %92 |
| Kapasite kullanımı | Fiilen çalışılan saat ÷ kullanılabilir saat | 11,2 ÷ 13,6 = %82,4 |
| Plana uyum | Planlanan günde başlayan iş emri ÷ toplam iş emri | 34 ÷ 40 = %85 |
| Tahmin sapması | |gerçekleşen − tahmin| ÷ gerçekleşen | |560 − 500| ÷ 560 = %10,7 |
Göstergeleri tek başına değil birlikte okuyun: OTD yüksek ama kapasite kullanımı çok yüksekse teslimat fazla mesaiyle kurtarılıyor olabilir; plana uyum düşükse çoğu zaman sorun malzeme geç gelmesi ya da stok kaydıdır. Tahmin sapması yükseliyorsa ana program daha sık gözden geçirilmelidir.
Okumanızı öneririz: ERP programı nasıl seçilir? Süreç haritası, demo senaryoları ve geri dönüş süresi
Üretim Planlamada En Sık Yapılan Hatalar Nelerdir?
- Stok kaydına körü körüne güvenmek: Sayım yapılmayan kayıt, hatalı net ihtiyaç üretir.
- Kapasiteyi atlamak: Malzeme planı tamam diye iş emrini çıkarmak, atölyede yığılma yaratır.
- Kullanılabilirliği %100 almak: Arıza, ayar ve bakım payı olmadan yapılan plan her hafta kayar.
- Temin sürelerini güncellememek: Tedarikçi süresi değiştiği halde planda eski değer durur.
- Plan sapmasını sessizce geçmek: Neden geciktiğini kaydetmeyen işletme aynı hatayı tekrar eder.
- Ürün ağacında hurda payını unutmak: Fire hesaba girmezse net ihtiyaç hep az çıkar.
- Her şeyi tabloda yürütmek: Birkaç ürünü aşan ağaçta tablo, bağımlılıkları takip edemez.
30 Günde Üretim Planlamaya Nasıl Başlanır?
Hepsini aynı anda kurmaya çalışmayın; bir ürün ailesiyle başlayın.
- 1–7. gün: Bir ürün ailesi seçin; ürün ağacını, rotayı ve işlem sürelerini yazın, doğrulayın.
- 8–14. gün: O ürünlerin stok kayıtlarını sayımla doğrulayın; temin sürelerini tedarikçilerle teyit edin.
- 15–21. gün: Net ihtiyaç ve başlangıç tarihlerini hesaplayın; darboğaz istasyon için kapasite tablosu çıkarın.
- 22–30. gün: İlk planı uygulayın; OTD, plana uyum ve kapasite kullanımını haftalık kaydedin, sapma nedenlerini yazın.
Tablo bu iş için yetmemeye başladığında kayıtlar tek yerde birleşen ve planı otomatik hesaplayan bir sisteme ihtiyaç doğar.
İnovabil ile Üretim ve Sevkiyat Planlama Yazılımı
İnovabil olarak ağırlığımız sıfırdan, firmaya özel yazılım geliştirmektir; ERP, entegrasyon ve özel yazılım bunun parçalarıdır. Karyak için lojistik ve sevkiyat planlama ile toptan sipariş yönetimi, Bofigo için sevkiyat planlama, Sleepy için depo yönetim sistemi geliştirdik; Avcılar İnşaat ve İZBAN için satın alma tarafında çalıştık. Üretim planlamanın hangi bölümünün tablodan sisteme taşınacağını, ürün ağacı, stok ve satın alma verisinin nereden akacağını gereksinim aşamasında birlikte netleştirmeyi öneriyoruz.
Ürün ağacınız, stok yapınız ve plan döngünüz hakkında kısa bir özet gönderin; kapsamı yazılı bir analizle çıkaralım. Çalışma biçimimizi süreç sayfamızda anlattık.
Sık Sorulan Sorular
Üretim planlama nedir?
Hangi ürünün ne kadar, hangi haftada ve hangi kaynakla üretileceğine karar verme sürecidir. Talep, malzeme ihtiyacı, kapasite ve iş emirleri tek bir akışta birleşir.
MRP nedir, üretim planlamayla aynı şey midir?
Hayır. MRP, planlamanın bir adımıdır: ürün ağacını açıp net ihtiyacı ve başlangıç tarihlerini hesaplar. Kapasite kontrolü, sıralama ve izleme ayrı adımlardır.
Net ihtiyaç nasıl hesaplanır?
Brüt ihtiyaçtan kullanılabilir stok ve açık siparişler düşülür. Örnekte 500 − 120 − 80 = 300 adettir; güvenlik stoku varsa ihtiyaca eklenir.
Kapasite doluluğu yüzde kaç olmalıdır?
Genel geçer tek bir değer yoktur. Kullanılabilir kapasite zaten arıza ve ayar payı düşülerek hesaplanır; doluluk %100'e yaklaştıkça en küçük aksama gecikmeye dönüşür. Örnekteki %88,2 yapılabilir ama dar bir paydır; eşiği kendi verinizle belirleyin.
Üretim planlama için Excel yeter mi?
Birkaç ürün ve basit ağaç için başlangıçta yeterli olabilir. Çok seviyeli ağaç, birden çok istasyon ve sık değişen sipariş olduğunda bağımlılıklar elle takip edilemez; bu noktada planı otomatik hesaplayan bir sistem gerekir.